

Una vez que se coloca la tela, no se puede ver el caparazón, por lo que casi ningún comprador pregunta cómo se hizo. Pero el método de moldeo determina el peso del asiento, su costo y cómo se comporta en caso de choque. Ejecutamos ambas líneas, así que aquí está la versión simple.
Un asiento para el automóvil es principalmente una gran carcasa de plástico con espuma y tela en la parte superior. Esa carcasa es la parte que recibe el golpe en un choque, sujeta los puntos de anclaje del arnés y le da forma al asiento. La forma en que la fábrica convierte el plástico en bruto en esa carcasa es una de las decisiones más importantes de todo el producto, y es invisible cuando sostienes el asiento terminado. Esta guía lo hace visible. Para saber dónde encaja la carcasa en todo el producto, consulte nuestraguía de tipos de sillas de auto.
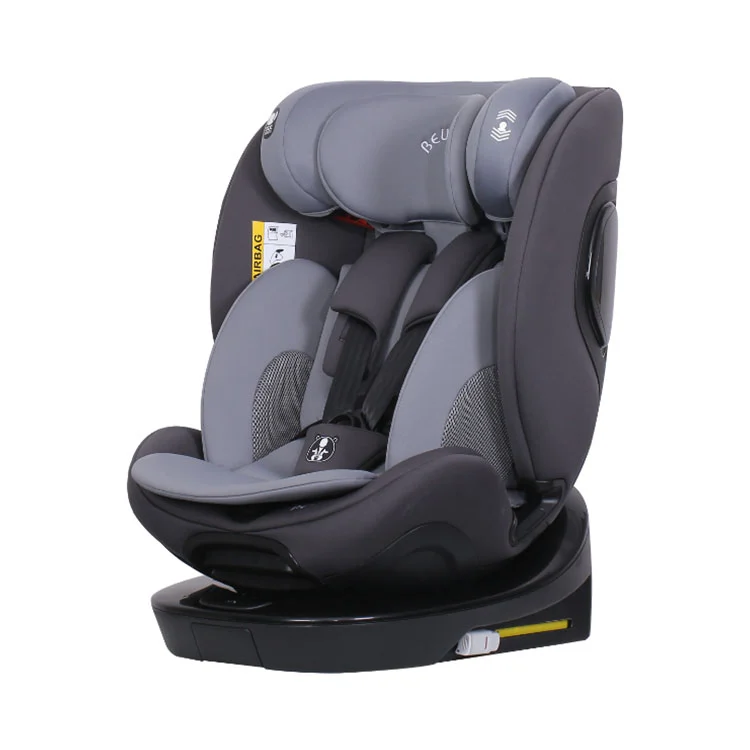
01Cómo se hace cada concha
moldeo por inyecciónDerrite plástico, generalmente un polipropileno de alta resistencia, y lo introduce bajo alta presión en un molde de acero cerrado. Se enfría en unparte sólida y densacon dimensiones exactas y una superficie limpia. Así se fabrican las piezas precisas: la base, las guías del cinturón, los alojamientos ISOFIX, el regulador del reposacabezas, todo lo que tenga que encajar y funcionar correctamente.
moldeo por sopladoFunciona más como soplado de vidrio. Se coloca un tubo blando de plástico caliente en un molde y luego el aire lo infla contra las paredes del molde. El resultado es un gran,carcasa hueca de una sola piezacon dos paredes y un espacio de aire entre ellas. Es el método elegido para la gran carcasa exterior de un asiento.
02En qué es bueno cada uno
| moldeo por inyección | moldeo por soplado | |
|---|---|---|
| Estructura | Muro sólido y denso | Hueco, doble pared + espacio de aire |
| Precisión | Alto: tolerancias estrictas | Inferior: detalle más suave |
| Lo mejor para | Piezas pequeñas y precisas, detalles finos | Grandes conchas de una sola pieza |
| Peso por talla | mas pesado | Encendedor |
| en un accidente | Fuerza rígida y exacta. | Se deforma para absorber y difundir energía. |
| Costo de herramientas | Alto (moldes de acero) | Inferior para piezas huecas grandes |
| Finalizar | Crujiente, texturizado | Superficie más simple |
03El mito: "hueco significa barato y débil"
Ésta es la creencia que corregimos con mayor frecuencia y está equivocada. Una cáscara hueca no es una cáscara vacía. Las dos paredes y el espacio de aire entre ellas son unadiseñadoEstructura: en un impacto, la pared exterior recibe la fuerza primero, luego el espacio y la pared interior distribuyen esa carga en un área más amplia en lugar de dejar que golpee un punto. Es la misma idea que la zona de deformación en un automóvil.
Lo que separa una carcasa fuerte moldeada por soplado de otra débil no es el método: esGrosor de la pared y qué tan uniformemente se controla.. Si sopla el parisón demasiado rápido o lo enfría de manera desigual, las paredes se adelgazarán en algunos puntos. Esos puntos débiles es donde falla un asiento barato. Una línea bien ejecutada mantiene el espesor de la pared constante en toda la carcasa, y esa consistencia es exactamente lo que verifica una prueba de choque.
Por lo tanto, "moldeado por soplado" no dice nada sobre la calidad por sí solo. Una buena carcasa moldeada por soplado puede superar a una de inyección mal hecha, y lo contrario es igualmente cierto.
04¿Por qué los buenos asientos usan ambos?
Los diseños más inteligentes no eligen bando. ellos usanmoldeado por soplado para la carcasa grande, donde la distribución de energía y un cuerpo ligero de una sola pieza ayudan, yMoldeo por inyección para piezas precisas., donde el ajuste exacto y la resistencia son importantes: la base, los conectores, las guías.
NuestroBW25está construido exactamente de esta manera: una carcasa moldeada por soplado sobre una estructura moldeada por inyección. Obtienes la carrocería que se extiende en caso de impacto y la base rígida y precisa en un solo asiento. Es también la razón por la que BW25 se sitúa en la cima de nuestrarango de rotación de 360– la construcción cuesta más y lo gana.
El método de moldeado no es un grado. Es una herramienta. La pregunta es si el fabricante utilizó la herramienta adecuada para cada pieza.
05La parte que llega a sus márgenes: herramientas
Si está buscando o construyendo una marca privada, el moldeado no es sólo un detalle de ingeniería: determina sus costos, su pedido mínimo y su tiempo de entrega. Ésta es la realidad que la mayoría de los proveedores no explican en detalle.
UnEl molde de inyección es un gran bloque de acero mecanizado.. Es caro de cortar y lleva semanas fabricarlo. Ese costo inicial es la razón por la que una carcasa personalizada moldeada por inyección necesita un pedido mayor para que tenga sentido, y por la que la tarifa de herramientas aparece como una línea separada en una cotización personalizada.
A El molde de soplado es mucho más barato.para crear una forma hueca grande. Entonces, si desea un perfil de carcasa personalizado sin una enorme factura de herramientas, el moldeo por soplado a menudo le permite lograrlo por menos y más rápido. Si desea un acabado premium y muy detallado y planea producir un gran volumen, las herramientas de inyección se amortizan con el tiempo.
La conclusión para un comprador:Pregunte qué método necesita un shell personalizado antes de hacer su presupuesto.Cambia su MOQ, su costo de instalación y su cronograma. Guiamos a los clientes a través de esto en nuestropágina de personalización.
06Cómo inspeccionar un caparazón de muestra
Cuando una muestra cae sobre su escritorio, la cubierta oculta el caparazón, así que solicite también un caparazón desnudo y compruébelo. Son los indicios que buscamos en nuestra propia línea.
- Marcas de hundimiento:Las pequeñas abolladuras o hundimientos en una pieza de inyección significan un enfriamiento desigual o nervaduras delgadas debajo, una señal de un proceso apresurado.
- Líneas de soldadura/tejido:costuras débiles donde se unían dos flujos de plástico. En una pieza que soporta carga, una línea de soldadura visible puede ser un punto débil.
- Tomas cortas:una pieza de inyección que no se llenó completamente: bordes delgados, faltan esquinas. Rechazarlo.
- Uniformidad de la pared (golpe):presione y flexione diferentes áreas del caparazón. Debe sentirse uniforme, sin manchas blandas de enlatado de aceite que aparezcan y salgan.
- Consistencia del peso:Pesar varias muestras de la misma pieza. Las grandes oscilaciones significan que el espesor de la pared no se controla lote a lote.
07¿El método de moldeo afecta la seguridad?
Sólo a través de la calidad, no a través del método en sí. Tanto un asiento moldeado por inyección como por soplado deben pasar elmismas pruebas de choque e impacto lateralbajoCEE R129 (i-Tamaño)antes de que puedan venderse. El método es una elección de ingeniería sobre cómo alcanzar esa barra; nunca es un atajo para evitarla.
Ese es el marco honesto para un comprador: no pregunte "¿es seguro el moldeo por soplado?" Pregunte "¿este asiento lleva la etiqueta R129 y la pared está bien hecha?" Cubrimos el lado de la certificación en nuestroGuía de tallas, y puedes ver nuestras propias pruebas en elpágina de control de calidad.
08Mapa de molduras de Bewell
Así es como se aplican los métodos en nuestra gama, para que pueda adaptar una versión a su precio. También muestra el patrón: las carcasas giratorias se apoyan en el moldeo por soplado, los propulsores se apoyan en la inyección y nuestro buque insignia combina ambos.
| Modelo | Tipo | Moldura |
|---|---|---|
| BW25 | 360 en todas las etapas | Golpe + inyección |
| BW22/BW23 | 360 en todas las etapas | Explotar |
| BW17 | Arnés orientado hacia adelante | Explotar |
| BW26 | Arnés orientado hacia adelante | Inyección |
| BW16/BW15 | Alzador con respaldo alto | Inyección |
| BW29AB | Alzador sin respaldo | Explotar |
¿Decidir qué almacenar? Arango de refuerzoinyección de mezcla magra por su estructura nítida; arango de rotaciónSe inclina hacia su caparazón ligero que propaga la energía.Díganos su precio objetivo y mercadoy le haremos coincidir el método.
Preguntas comunes
¿Son seguros los asientos de seguridad moldeados por soplado?
Sí, cuando la carcasa está bien hecha y el asiento pasa la prueba de choque R129. La doble pared hueca de una carcasa moldeada por soplado está diseñada para absorber y distribuir la energía del choque. La seguridad proviene de la calidad y certificación de las paredes, no de evitar el moldeo por soplado.
¿Es mejor el moldeo por inyección o por soplado para un asiento de coche?
Ninguno de los dos es mejor en general. La inyección es mejor para piezas estructurales precisas; El moldeo por soplado es mejor para carcasas grandes de una sola pieza. Muchos buenos asientos utilizan ambos: inyección para la base y las guías, moldeo por soplado para la carcasa exterior.
¿De qué están hechas las carcasas de los asientos de coche?
Generalmente se trata de un plástico de alta resistencia, como el polipropileno, elegido por su combinación de resistencia, flexibilidad y bajo peso. Se puede utilizar la misma familia de plástico en ambos métodos de moldeo.
¿Puedo saber cómo se hizo un asiento para el automóvil con solo mirarlo?
No una vez puesta la tela. Pregunte en la fábrica qué método utiliza cada pieza principal y solicite una carcasa desnuda para inspeccionar el espesor y el acabado de la pared.
¿El método de moldeo cambia el precio?
Sí. Las herramientas de inyección cuestan más por adelantado, por lo que las carcasas de inyección personalizadas necesitan un mayor volumen para amortizarse. Las herramientas de soplado son más económicas para carcasas grandes, lo que puede reducir el costo de una carrocería personalizada.
Fuentes
- CEPE — Reglamento nº 129(i-Size): requisitos de las pruebas de choque e impacto lateral
- NHTSA — Asientos para el automóvil y asientos elevados: elegir e inspeccionar un asiento
- Catálogo de productos Bewell 2026: método de moldeado por modelo (BW25, BW22, BW23, BW26, BW17, BW16, BW15, BW29AB)
Sólo orientación general. Siga siempre el manual del asiento y el manual del propietario de su vehículo, y verifique la etiqueta de aprobación antes de la instalación.